 EN

Pnömatik Vakum Konveyörü ile Mekanik Besleme: Sürecinize Hangisi Uygun?
Bir pnömatik vakum konveyör ile mekanik besleme arasında seçim yapmak, yalnızca bir ekipman karşılaştırması değildir. Bu, içeriği koruma, malzeme akışı, temizlik rutinleri, üretim hattı yerleşimi ve operatör yükü üzerinde etki yaratan bir süreç kararınıdır. İlaç sektöründe ve ilgili katı doz süreçlerinde toz işleme takımları için bu karar, genel bir kapasite iddiasından ziyade malzeme ve aktarım noktalarıyla başlamalıdır.
K pneumatic vacuum conveyor tozları, granülleri ve diğer kuru toplu katı maddeleri kapalı bir yol boyunca hareket ettirmek için bir basınç farkı kullanır. Vida tabanlı sistemler gibi mekanik besleyiciler ise malzemeyi itmek veya kaldırmak için hareketli donanımdan yararlanır. Her ikisi de değerlidir. Doğru seçim, sürecin neyi koruması gerektiğini, malzemenin nasıl davrandığını ve ekipmanın üst akım ile alt akım adımlarıyla nasıl entegre olması gerektiğini belirler.
Kontrol Etmek İstediğiniz Süreç Riskiyle Başlayın
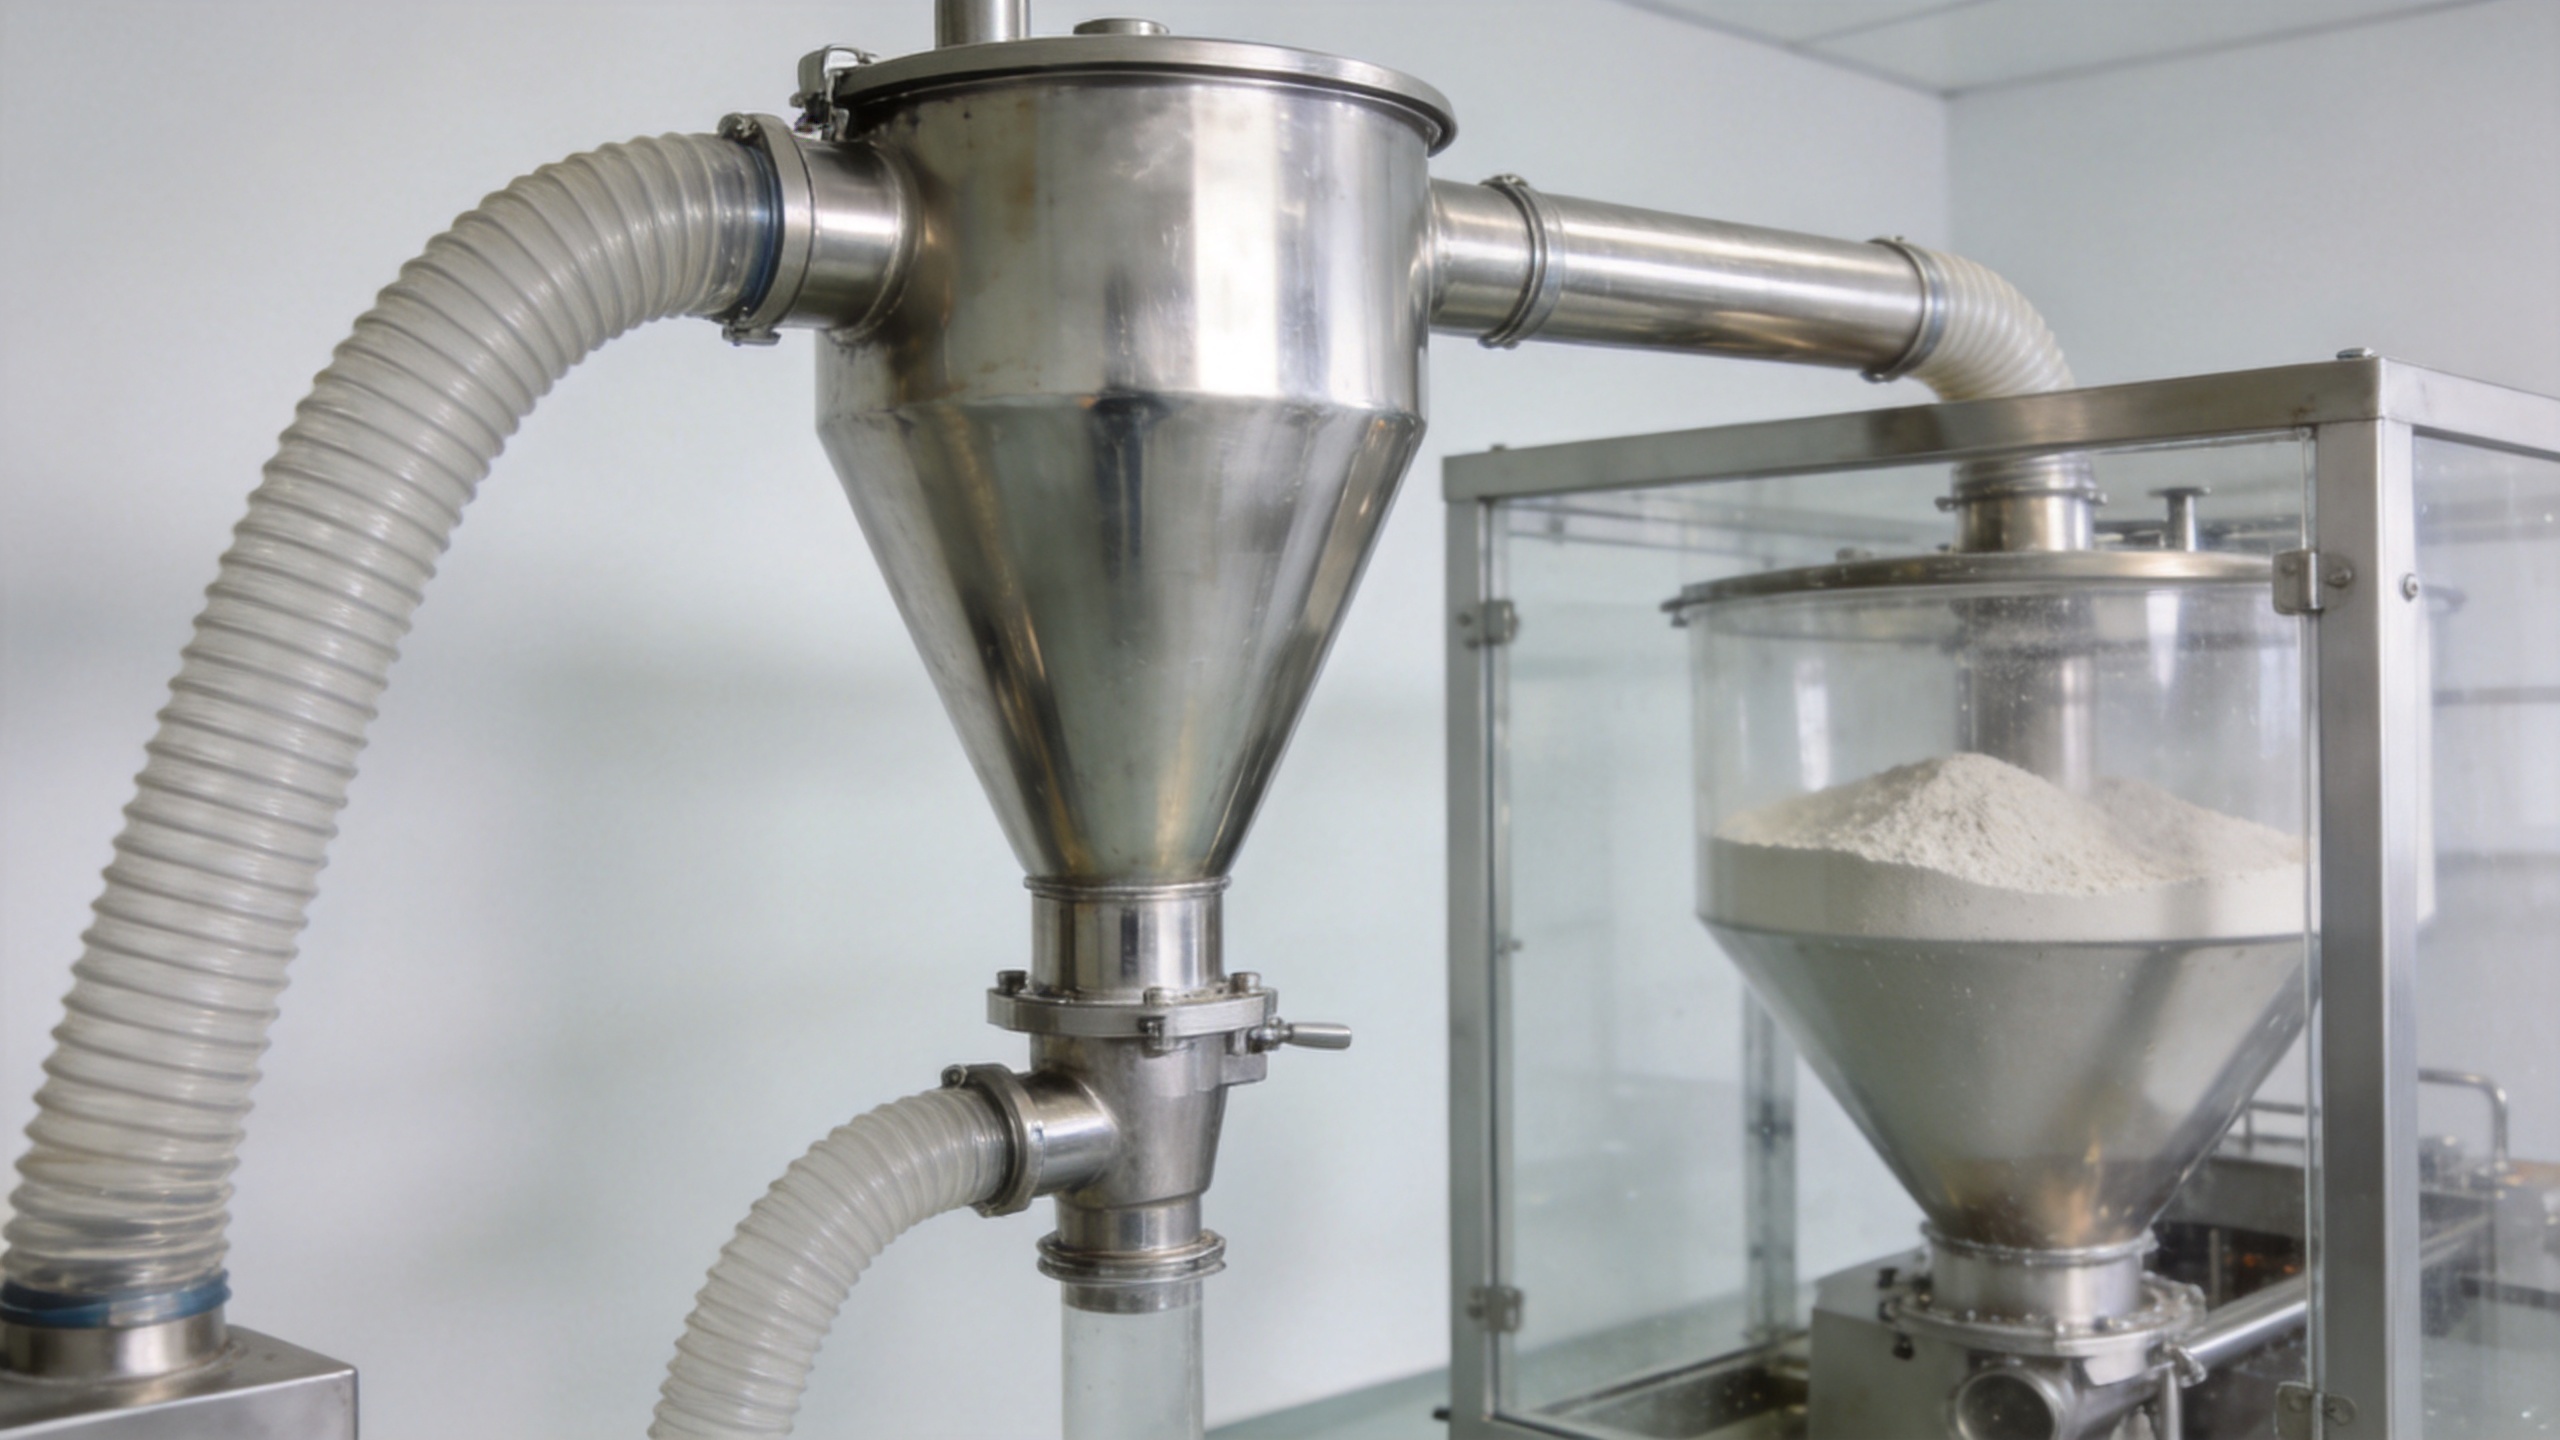
Bir pneumatic vacuum conveyor sistem, taşıma yolu, yükleme noktasından alıcıya kadar kapalı tutulabilir. Toz maruziyeti, ürünün tamamen kapsüllenmesi veya süreç odaları arasındaki ayrıştırma merkezi bir endişe kaynağı olduğunda, bu durum bir pnömatik vakumlu taşıyıcıyı değerlendirmeye değer kılar. Kapalı bir yol, ayrıca bir torba boşaltma istasyonundan, depodan veya huniden karıştırıcıya, öğütücüye veya tablet işleme adımına bağlantıları da kolaylaştırabilir. Ancak bu durum, sistemin otomatik olarak uyumlu veya temizlenebilir hale gelmesini sağlamaz; sızdırmazlık contaları, filtreler, alıcı geometrisi, temizleme erişimi ve doğrulama işlemleri yine de sürecin gereksinimlerine uygun olmalıdır.
Taşıma yolu kısa olduğunda, açık erişime izin verilebildiğinde ve malzeme bir vida veya benzeri bir cihazla ölçümlemesi kolay olduğunda mekanik besleme daha doğrudan bir seçenek olabilir. Özellikle üretim hattında zaten kararlı bir besleme noktası varsa ve ana amaç, engellerin etrafından malzeme yönlendirmekten çok kontrollü teslimat ise bu yöntem özellikle pratiktir. Önemli ayrıntı şudur: İçerilme (containment), ekipman adından değil, her iki yaklaşımda da özel olarak tasarlanmalıdır.
Ekipman boyutlarını karşılaştırmadan önce malzeme davranışını karşılaştırın
Malzeme davranışı seçim sürecine yön vermelidir. Serbest akışkan tozlar ve granüller her iki sistem için de uygun olabilir; ancak kohezif, kırılgan, aşındırıcı, neme duyarlı veya ayrılmaya eğilimli malzemeler daha dikkatli bir inceleme gerektirir. Bir pneumatic vacuum conveyor çok sayıda kuru malzeme için esnek bir aktarım yolu sunabilir; ancak hava hızı, emme tasarımı, filtre yükleme oranı ve boşaltma zamanlaması bir formülasyonun nasıl hareket ettiğini etkileyebilir. Daha kontrollü bir işleme ihtiyaç duyan malzemeler için yoğun veya tıkaç-tipi akış yaklaşımları değerlendirilebilir; ancak bu yapılandırma temsil edici ürün ile doğrulanmalıdır.
Mekanik besleme, mühendislere farklı bir kontrol kümesi sunar: vida geometrisi, hız, adımı ve huni tasarımı, belirli bir akış deseni için özelleştirilebilir. Aynı zamanda ürünün hareketli parçalarla teması, birikim, aşınma veya temizlik çabası gibi konularda endişelere neden olabilir. Sadece nominal debiye dayalı seçim yapmayın. Gerçek yığın yoğunluğunu, partikül boyutu dağılımını, nem durumunu, akışkanlığını ve kabul edilebilir kırılma aralığını test edin.
Her Yöntemin Genellikle Uygun Olduğu Durumlar
| Karar Faktörü | Pneumatic vacuum conveyor | Mekanik besleme |
|---|---|---|
| Rota düzeni | Malzemenin kapalı boru tesisatı içinde ilerlemesi veya hattın kısıtlamalarının etrafında yönlendirilmesi gerektiğinde kullanışlıdır. | Doğrudan, kısa ve çoğunlukla doğrusal bir rota için genellikle en basit seçenektir. |
| Kapsülleme amacı | Kapalı bir aktarma yolu öncelikli olduğunda güçlü bir adaydır. | Kapalı olabilir; ancak tasarım, eklem noktalarını, tahrik sistemlerini ve erişim noktalarını ele almalıdır. |
| Malzeme hassasiyeti | Hava akışı, filtre davranışı ve ürün hareketi doğrulanmalıdır. | Kayma, birikim, aşınma ve vida-malzeme etkileşimi doğrulanmalıdır. |
| Entegrasyon | Depolama, şarj etme, karıştırma ve aşağı akış ekipmanlarına esnek bir yol aracılığıyla bağlanabilir. | Ekipman seviyeleri ve besleme noktaları zaten sabitlenmiş olduğu durumlarda iyi çalışır. |
| Bakım Odak Noktası | Filtreleri, contaları, vakum kaynağını, vanaları ve alıcıyı temizleyin. | Vidayı, yatakları, contaları, tahrik sistemlerini ve temizleme erişimini gözden geçirin. |
Bir ilaç fabrikası için bu tablo, bir malzeme deneyinin yerini almayan bir ön değerlendirme aracıdır. Süreç sahibi, hangi uzlaşmanın daha az kabul edilebilir olduğunu belirlediğinde karar netleşir: daha karmaşık bir vakum ve filtrasyon sistemi mi yoksa daha doğrudan mekanik temas ve kısıtlı bir yol mu.
Süreç Adımları Arasındaki Devir Alma Durumunu Değerlendirin
Gerçek karşılaştırma genellikle arayüzlerde gerçekleşir. Malzemenin sisteme nasıl girdiğini, nasıl alındığını ve hangi ekipmanın bunu takip ettiğini sorun. A pneumatic vacuum conveyor tozun bir kap veya dolum noktasından karıştırma ya da işleme öncesi kapalı bir alıcı kaba taşınması gerekiyorsa doğal bir seçenek olabilir. Makine bir sonraki adıma yakın duruyorsa ve sürekli, tahmin edilebilir teslimat öncelik taşıyorsa mekanik besleme verimli olabilir.
Besleyiciyi kendisinden daha öteye bakın. Hopper seviyesi sinyali, parti değişimi, toz emme bağlantısı, inceleme için erişim, boşaltma vanası düzeni ve aşağı akıştaki makinenin aşırı dolmasını önlemek için gerekli kontrolleri değerlendirin. Bu ayrıntılar, basitleştirilmiş bir "vakum versus vida" etiketinden daha fazla etki yaratır.
Bakımı ve Temizliği Yatırımın Bir Parçası Olarak Planlayın
Bakım yükü kaybolmaz; bunun yerine değişir. Bir pneumatic vacuum conveyor filtre koşulu, valf işlevi, contalar, vakum üretimi ve ürünle temas eden alanların temizliği için önleyici bir plana ihtiyaç duyar. Mekanik besleyici, tahrik bileşenleri, vidalar, rulmanlar, aşınma yüzeyleri ve kalıntı birikimi açısından düzenli bakım gerektirir. Her iki durumda da ekip, kimin ekipmana erişebileceğini, hangi parçaların sökülmeden incelenebileceğini ve değişim işlemi sırasında ne sıklıkla temizlik yapılması gerektiğini belirlemelidir.
Belirtme aşamasında, tedarikçilerden planlanan temizlik sırasını gerçek işletme ekibinizle birlikte adım adım incelemelerini isteyin. Bir yerleşim planında kompakt görünen bir sistem, filtreler, vidalar veya temas parçaları ulaşılması zor yerlerdeyse bakım maliyetleri yüksek olabilir. Buna karşılık, dikkatle yapılandırılmış bir sistem, ekipman mimarisi daha karmaşık olsa bile tekrarlanabilir bir bakım rutini destekleyebilir.
Temsilci bir deneme ile Pnömatik Vakum Konveyörünü Doğrulayın
Satın alma onayı öncesi aday sistemi çalıştırın pneumatic vacuum conveyor beklenen nem aralığı ve parti koşullarında temsilci malzemeyle. Toplama kararlılığını, alıcı dolma süresini, filtre davranışını, boşaltma tamamlanmasını ve partikül durumundaki herhangi bir görünür değişimi kaydedin. Şunun nasıl tepki vereceğini doğrulayın: pneumatic vacuum conveyor normal başlatmalar, durmalar, boş kaynak koşulları ve planlanan temizlik işlemlerine.
Mekanik bir seçeneğe de aynı disiplini uygulayın. Her iki sistemi tanımlanmış kabul kriterleri altında karşılaştırmak, katalog kapasitelerini karşılaştırmaktan daha faydalı bir sonuç sağlar proje ekibi için. Tercih edilen sistem, gerçek ürünü güvenli ve tekrarlanabilir şekilde işleyen ve tam işletme rutinini karşılayan sistemdir.
Pratik Bir Seçim Kontrol Listesi
- Kaynağı, hedefi, aktarım mesafesini ve yükseklik değişimlerini haritalandırın.
- Malzemeyi akışkanlığı, kohezivliği, kırılganlığı, tozlu oluşu ve neme veya ayrılmaya duyarlılığı açısından sınıflandırın.
- Normal işletme, doldurma ve geçiş süreçleri için içeriği sınırlandırma ve temizlik amaçlarını belirleyin.
- Gerekli besleme desenini tanımlayın: parti aktarımı, ara sıra doldurma veya sürekli ölçümleme.
- Hattı işletecek kişilerle temizlik erişimi, filtre veya vida bakımı ve yedek parça gereksinimlerini gözden geçirin.
- Kapasiteyi, taşıma yöntemini veya bileşen seçimini sabitlemeden önce temsilci bir malzeme testi gerçekleştirin.
Gerçek Darboğazın Çözümünü Sağlayan Sistemi Seçin
K pneumatic vacuum conveyor kapalı toz aktarımı, esnek yönlendirme ve süreç adımları arasındaki entegrasyon en önemli hususlar olduğunda genellikle daha iyi başlangıç noktasıdır. Rota kısa olduğunda, besleme noktası sabit olduğunda ve malzeme kontrollü mekanik teslimata iyi tepki verdiğinde mekanik besleme daha basit bir uyum sağlayabilir. Birçok tesis, aynı operasyonun farklı kısımlarında her iki yöntemi de kullanır.
Eğer takımınız toz işleme için vakumla beslenen bir bağlantı değerlendiriyorsa, ELEKTRİKSEL VAKUUM TAŞIMACISI ZKS malzeme deneyiniz ve hattı entegrasyon gereksinimlerinizle birlikte gözden geçirmeniz gereken ilgili bir ürün kategorisidir. Nihai seçim, doğrulanmış malzeme davranışı, süreç arayüzleri ve bakım kolaylığına dayanmalıdır—tek boyutun tümüne uyan bir karşılaştırmaya değil.